明确驱动位置
尾柄为安装工具提供驱动接触部位。
DESIGNED FOR CONNECTION
有尾钢丝螺套的一端带有横向安装柄。工具借助该安装柄带动螺套旋入孔内,安装后按工艺要求折除并回收。螺纹修复时,应先核对损伤区域与剩余壁厚,再制定扩孔和攻丝方案。
尾柄为安装工具提供驱动接触部位。
既可用于新件螺纹增强,也可评估用于受损螺纹修复。
将攻丝、旋入、折尾、回收设置为独立检查点。
01 / STRUCTURE
有尾钢丝螺套的结构类型,决定连接与装配方式。
有尾柄结构,安装后须按工艺去除尾柄。
适用于提出螺钉锁紧要求的连接。
确认螺纹规格、啮合长度及安装条件。
相关产品:查看同系列产品 →
02 / MATERIAL
以下为材质选型讨论方向,不代表每个型号均可提供全部组合。
不锈钢系列。结合介质、配对螺钉及耐蚀要求选型。
不锈钢选项,具体牌号与材料标准需确认。
针对抗咬合需求讨论的材料选项。
针对高温工况讨论的镍基合金选项。
根据重量、介质与电化学相容性讨论。
提供使用温度、载荷与材料规范。
03 / SURFACE
从摩擦、耐蚀到识别,结合使用环境确认处理方式。具体可用组合由工程师确认。
用于讨论摩擦控制及装配一致性。
结合高温与配合螺纹的相容性讨论。
不锈钢表面处理选项;不等同于镀镍。
依据涂层体系确认摩擦、耐蚀及温度条件。
辅助型号或批次识别,不替代材料证明。
按使用环境、适用规范与供货要求单独确认。
INSTALLATION
先把安装孔做好,再让螺套准确就位。以下七步以通孔展示,有尾结构旋入后还需断柄、取出与复查。
对照无尾安装流程 →切削工具、量规与安装芯轴分别展示
灰色剖面显示母材与安装孔
有尾结构需单独回收断柄
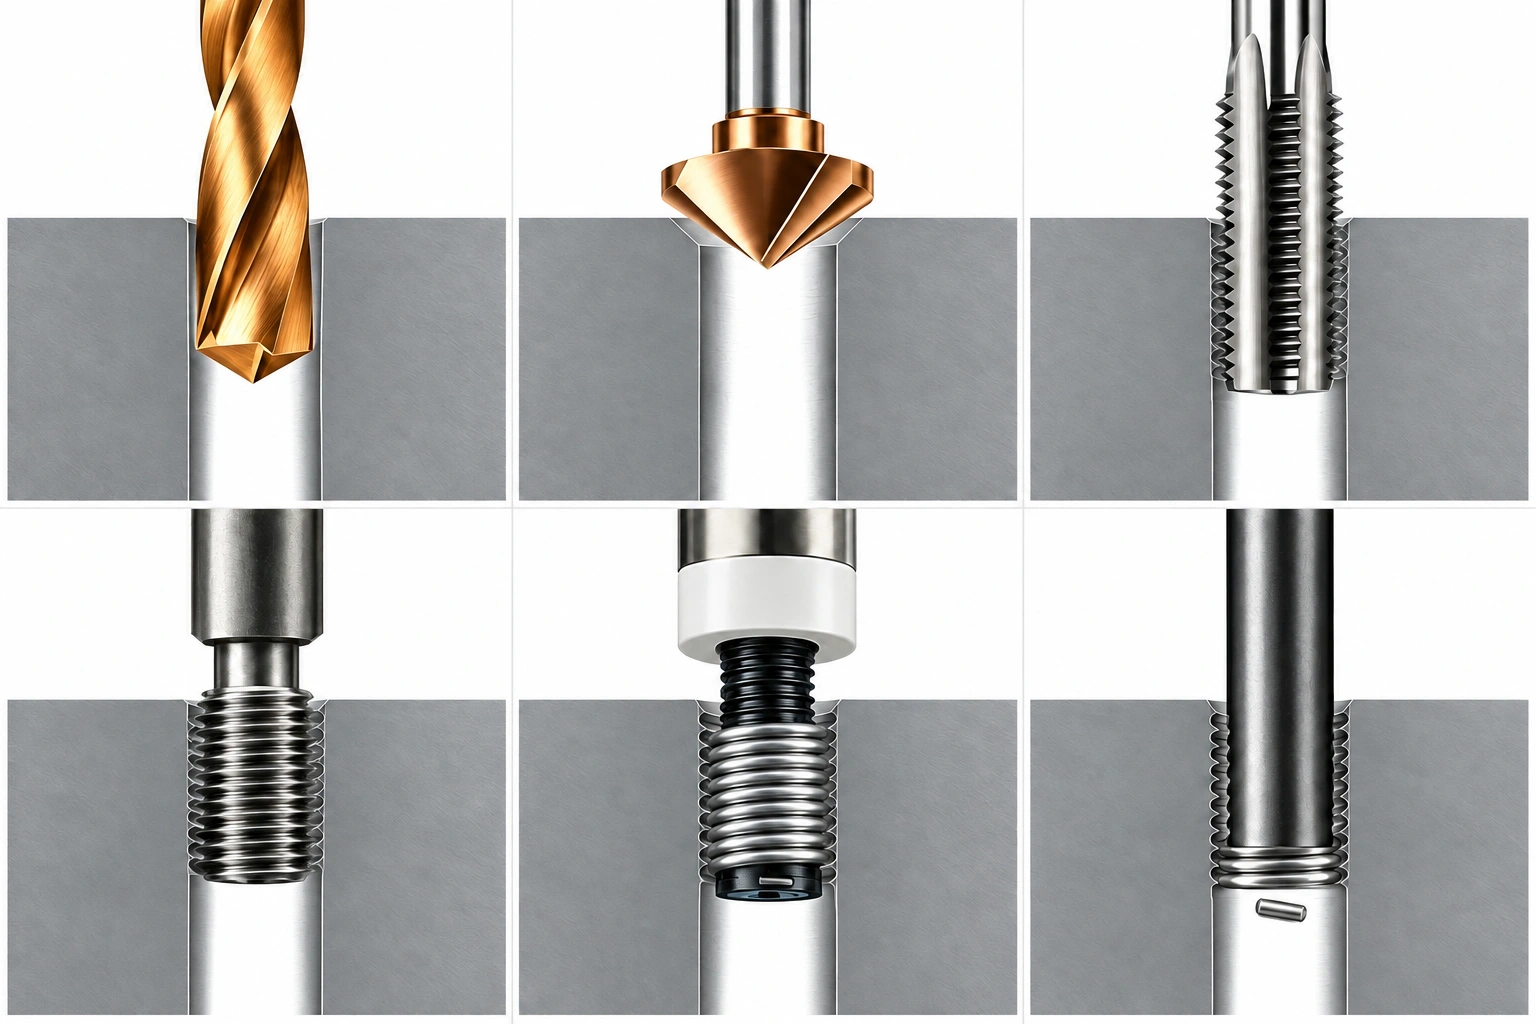
根据规格和母材确认钻径,将底孔贯穿工件。核对背面空间并去除进、出口的切屑与毛刺。
本组 01–07 使用通孔结构示例。按图纸处理孔口倒角和毛刺,并检查通孔出口,确保安装入口与断柄回收路径畅通。
倒角要求以所选螺套系统和图纸为准。使用匹配的 STI 螺套专用丝锥加工安装螺纹。切削或挤压成形工艺须与母材、螺套系统匹配。
普通同规格螺钉丝锥不能直接替代。清洁孔内后,使用匹配的 STI 量规检查安装螺纹;若后续有涂覆或处理,应复核其对尺寸的影响。
此处检查的是装入螺套前的安装孔。用匹配工具带动安装尾柄,将螺套旋至规定深度;避免跳牙、过度压缩和尾柄提前折断。
埋入深度由图纸、孔口结构和工具限深设置共同确定。确认断柄工具有足够向下行程,按工具说明断除尾柄,从通孔出口取出断片并核对回收结果。
通孔便于安排断柄行程与断片取出路径;仍需确认孔背面可达。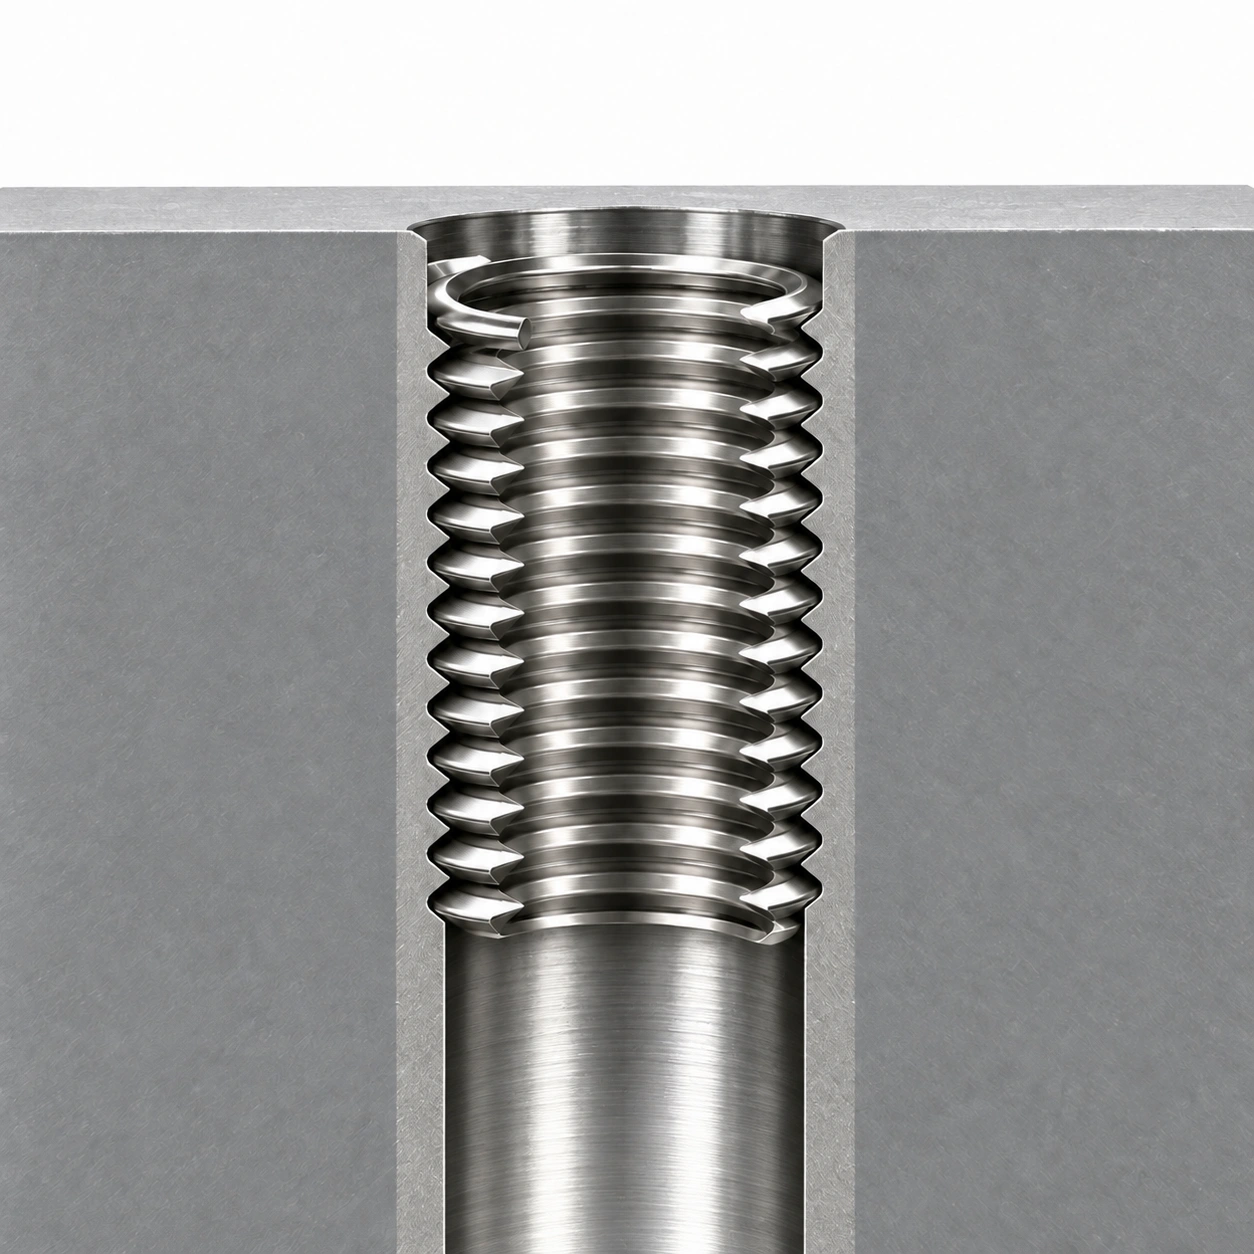
检查安装深度、螺套状态和通孔两端,确认无断柄或切屑残留,并记录尾柄回收结果。按工艺要求完成配合或锁紧检查。
锁紧型的验收按对应工艺执行,不以普通通规强行穿过锁紧圈。先核对断柄空间。 通孔结构便于安排断柄行程与回收路径。盲孔若孔底余量不足,可能妨碍断柄,断片也可能滞留;需单独评估孔深、工具及回收方案。
工具外形参照安装工艺重绘;图像为原理渲染,不按比例,不替代具体工具图纸与工艺文件。底孔、倒角、安装深度和验收要求以经确认的图纸及工具说明为准。
新增示意图突出尾柄位置;实际折尾方式、工具与深度以确认工艺为准。
CONFIGURATION
选择意向配置,补充螺纹规格与工况。此处用于技术咨询,不是已经确认的供货组合。
剩余壁厚、边距与原螺纹损伤范围。
有效啮合长度与孔底安全余量。
盲孔及封闭腔体要有可执行的检查方法。
STI丝锥、安装工具和折尾工具。
KNOWLEDGE & RESOURCES
断下的尾柄可能留在孔底或进入相邻腔体。应在装配前确定回收与检查方法。
还需按批准的修复方案检查安装位置、周边母材和螺钉啮合情况。